Особенности технологии термической обработки отливокСтраница
2
2
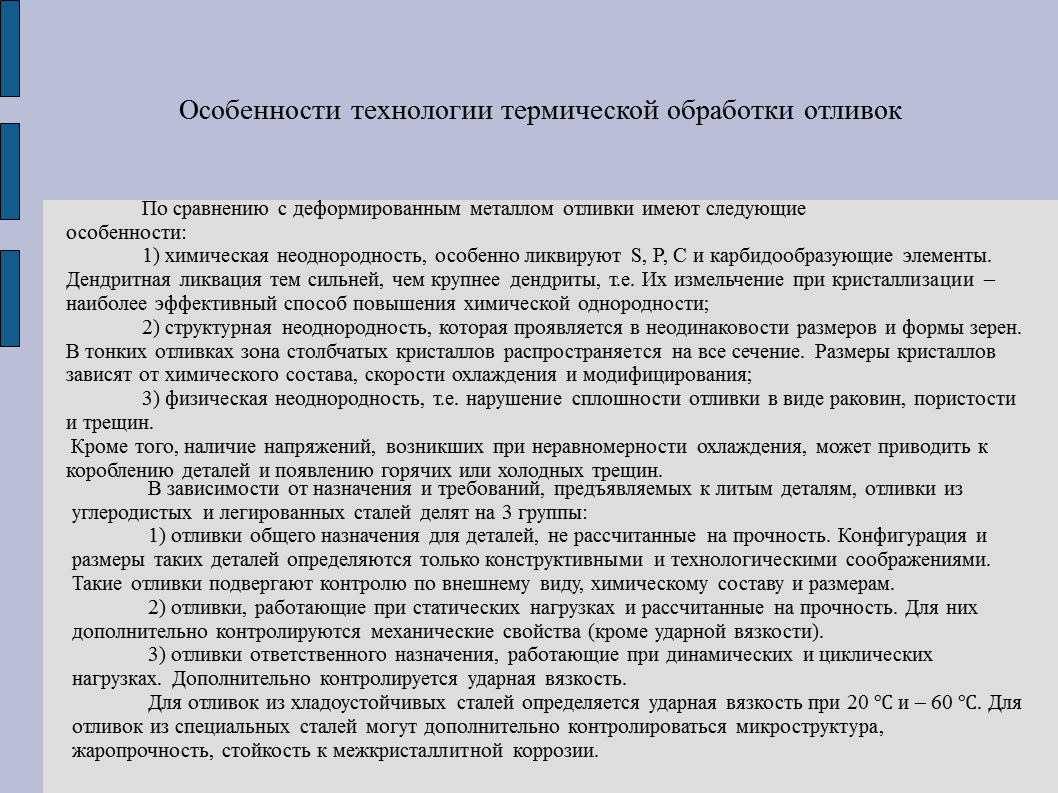
В зависимости от марки стали и требуемых свойств проводят, главным образом, отжиг, нормализацию, иногда с отпуском и улучшение. Отливки из сталей 15Л–55Л подвергают предварительной и окончательной термической обработке.
Предварительная — отжиг или нормализация с отпуском. Она проводится для улучшения обрабатываемости резанием, снятия напряжений и подготовки структуры. Поскольку различие структуры в отливках гораздо больше, чем в деформированных деталях, то и режимы нагрева могут меняться в широких пределах. Для крупных отливок температура нагрева может значительно превышать значения, принятые для деформированного металла. Иногда для измельчения зерна применяют двойную и фазовую перекристаллизацию. Для отливок из стали 45Л со стенкой >25 мм проводят нормализацию от 860℃, а затем закалку от 840℃ и отпуск при 600℃.
Исправить структуру в легированных литых сталях сложнее, поэтому обычно применяют двойную обработку, т.е. высокотемпературный отжиг или нормализацию в сочетании с обычной нормализацией, отжиг или закалку по стандартному режиму. В особо крупных отливках из сталей сильно развивается дендритная ликвация и для ее уменьшения применяют гомогенизирующий отжиг (1100–1150℃, 10–15 часов). Так как при этом происходит сильный рост зерна, то затем требуется обработка для его измельчения.
Оборудование, применяемое для термической обработки, стандартное. Но укладку отливок нужно проводить так, чтобы обеспечить равномерный нагрев и исключить коробление. Для исключения образования трещин сразу после закалки проводят отпуск, длительность которого зависит от толщины стенки отливки.
Слайд 4
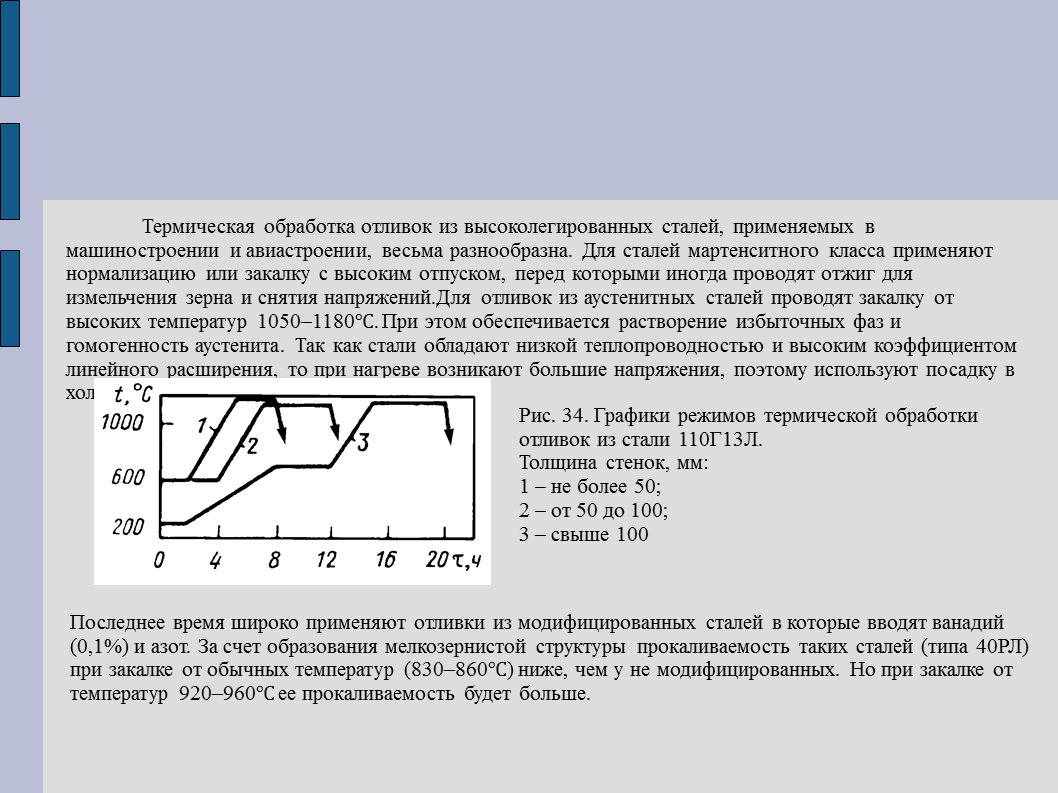
Термическая обработка отливок из высоколегированных сталей, применяемых в машиностроении и авиастроении, весьма разнообразна. Для сталей мартенситного класса применяют нормализацию или закалку с высоким отпуском, перед которыми иногда проводят отжиг для измельчения зерна и снятия напряжений.Для отливок из аустенитных сталей проводят закалку от высоких температур 1050–1180℃. При этом обеспечивается растворение избыточных фаз и гомогенность аустенита. Так как стали обладают низкой теплопроводностью и высоким коэффициентом линейного расширения, то при нагреве возникают большие напряжения, поэтому используют посадку в холодную печь или ступенчатый нагрев.
Последнее время широко применяют отливки из модифицированных сталей в которые вводят ванадий (0,1%) и азот. За счет образования мелкозернистой структуры прокаливаемость таких сталей (типа 40РЛ) при закалке от обычных температур (830–860℃) ниже, чем у не модифицированных. Но при закалке от температур 920–960℃ ее прокаливаемость будет больше.
Слайд 5
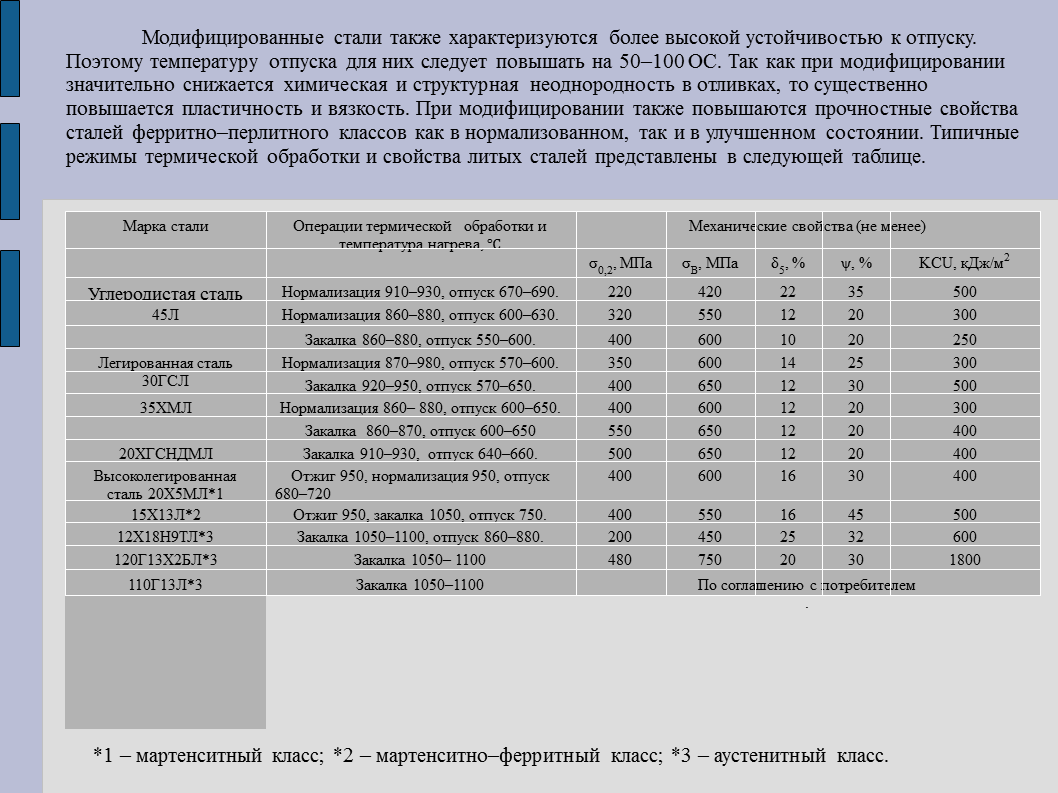
Модифицированные стали также характеризуются более высокой устойчивостью к отпуску. Поэтому температуру отпуска для них следует повышать на 50–100 ОС. Так как при модифицировании значительно снижается химическая и структурная неоднородность в отливках, то существенно повышается пластичность и вязкость. При модифицировании также повышаются прочностные свойства сталей ферритно–перлитного классов как в нормализованном, так и в улучшенном состоянии. Типичные режимы термической обработки и свойства литых сталей представлены в следующей таблице.


Содержание
- Особенности технологии термической обработки отливок
- Очистка заготовок от окалины
- Термическая обработка коленчатых валов
- Коленчатые валы из чугуна
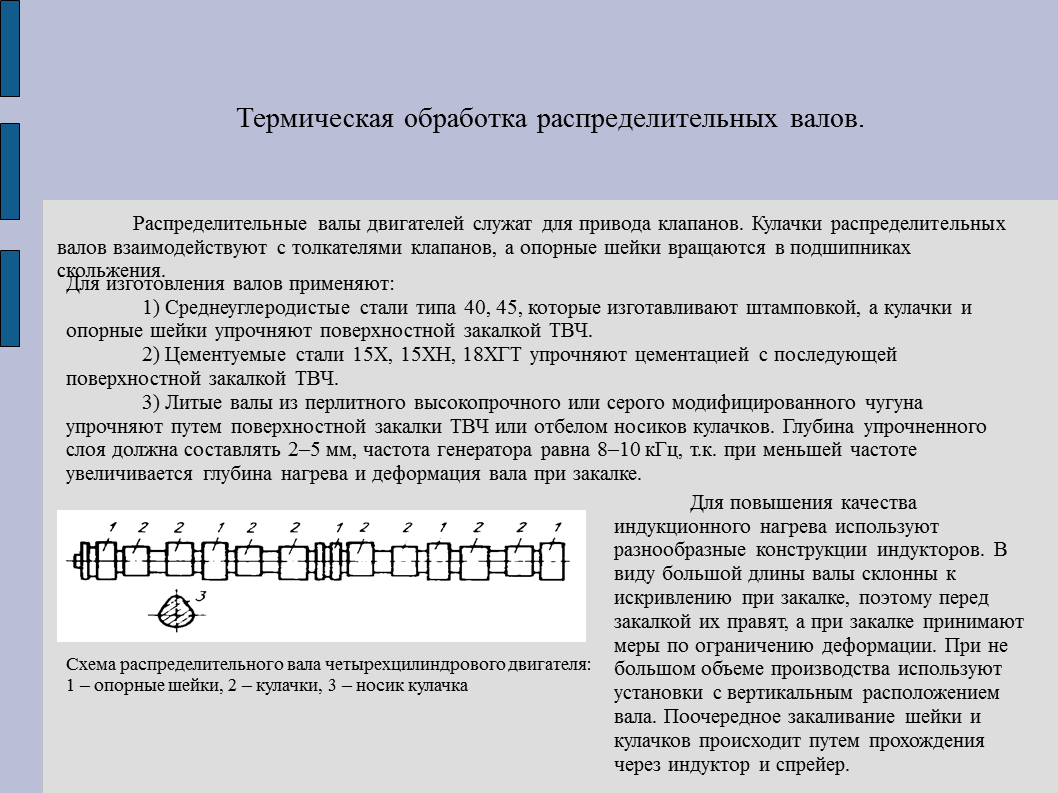
- Термическая обработка распределительных валов.
Последние добавления
- Австралия
- Свет в жизни растений и животных
- Психологическая уравновешенность человека
- Археология
- Информационное управление
- Азия
- Аэропорты