Особенности технологии термической обработки отливокСтраница
3
3
Слайд 6

Очистка заготовок от окалины
Очистку поверхности поковок и отливок проводят обычно после термической обработки. Используют очистку дробью, галтовку и травление. При галтовке отливки загружают в специальные цилиндрические барабаны, засыпают абразивный материал и вращают. В качестве абразива используют песок, бой наждачных кругов и т.п. Обычно галтовке подвергают заготовки простой формы и небольшой массы (до 15 кг). Иногда применяют мокрую галтовку, когда к абразиву добавляют органические растворители, водные растворы щелочей или кислот. Если поверхностное упрочнение нежелательно, то применяют сухую галтовку. При этом в смесь добавляют до 25 % древесных опилок. Продолжительность обработки составляет от 20 минут до 2 часов.
отзывы крем сыворотка для лица ночная омолаживающая 50 мл ec lab.
Травление применяют для ответственных деталей сложной конфигурации. Его проводят в растворе серной кислоты (5–20 %) в течение 10–40 мин. Для предотвращения растворения металла в раствор добавляют ингибиторы, но при травлении может происходить растворение водорода в металле, что вызывает охрупчивание.
При очистке дробью применяют дробеметные и дробеструйные установки. Дробеметом поверхность очищают стальной или чугунной дробью, которая выбрасывается с большой скоростью лопатками быстровращающегося рабочего колеса. Диаметр дроби 0,5–2 мм, причем стальная дробь применяется для очистки отливок высокой твердости. Дробеструйные установки менее производительны и более дорогие. При этом способе дробь увлекается интенсивным воздушным потоком и с помощью сопла направляется на поверхность.
Слайд 7

Термическая обработка коленчатых валов
Работоспособность коленчатых валов определяется износостойкостью шатунных и коренных шеек и способностью противостоять усталостным разрушениям при циклических изгибающих нагрузках.
Коленчатые валы выпускают из среднеуглеродистых сталей с упрочнением шеек поверхностной закалкой при индукционном нагреве. Для изготовления валов используют стали 45, 50, 45Г2, 45ХН и т.п. Заготовки получают путем горячей штамповки, что обеспечивает благоприятное расположение волокон металла.
Слайд 8

После штамповки для улучшения обрабатываемости резанием и подготовки структуры к закалке ТВЧ проводят нормализацию. Режимы нагрева выбираются в зависимости от марки. Твердость после нормализации не должна превышать 163–197НВ. Качество нормализации контролируется по твердости и выборочно по микроструктуре. Для устранения деформации при нагреве коленчатые валы устанавливают в подвешенном состоянии в шахтные печи или в агрегаты с подвесной садкой.
Целесообразно использование тепла от ковочного нагрева, но для измельчения зерна от температур штамповки (1050–1100℃) их нужно охлаждать до 600℃, чтобы обеспечить распад аустенита по перлитному механизму.
Содержание
- Особенности технологии термической обработки отливок
- Очистка заготовок от окалины
- Термическая обработка коленчатых валов
- Коленчатые валы из чугуна
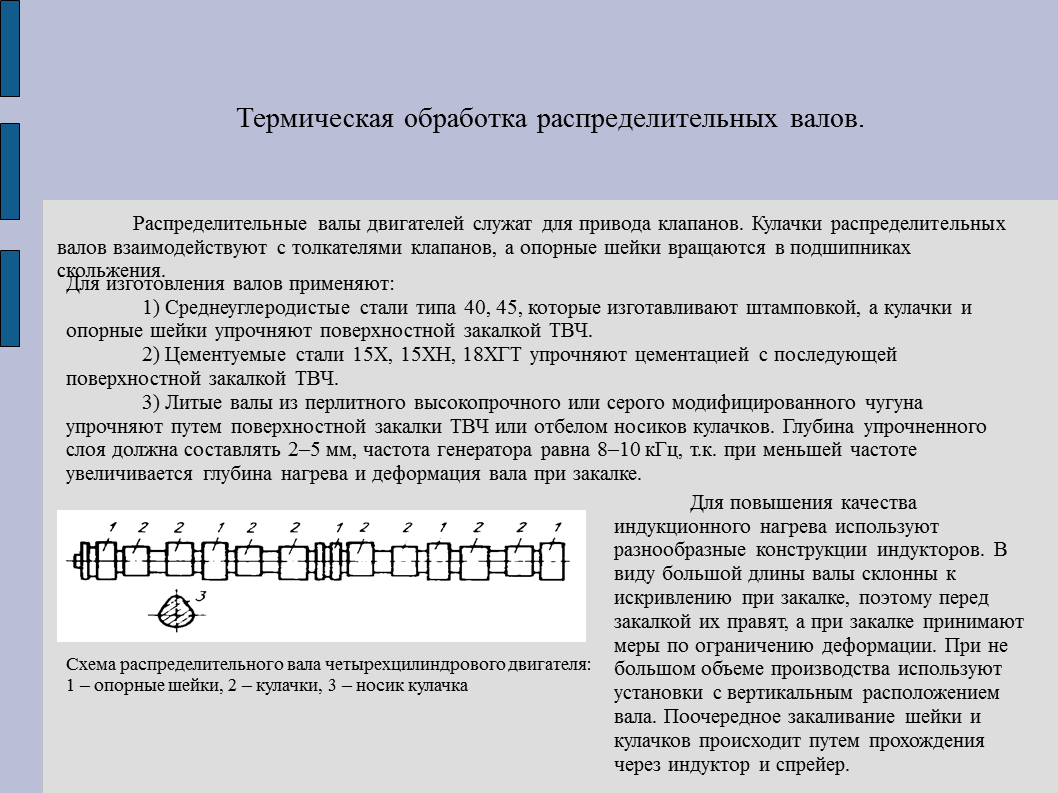
- Термическая обработка распределительных валов.
Последние добавления
- Автобусы
- Аэропорты
- Аборигены
- Что такое деньги
- Автотранспорт
- Интеграция различных подходов к менеджменту
- Символика русских полотенец