Особенности технологии термической обработки отливокСтраница
5
5
Слайд 11
Термическая обработка распределительных валов.
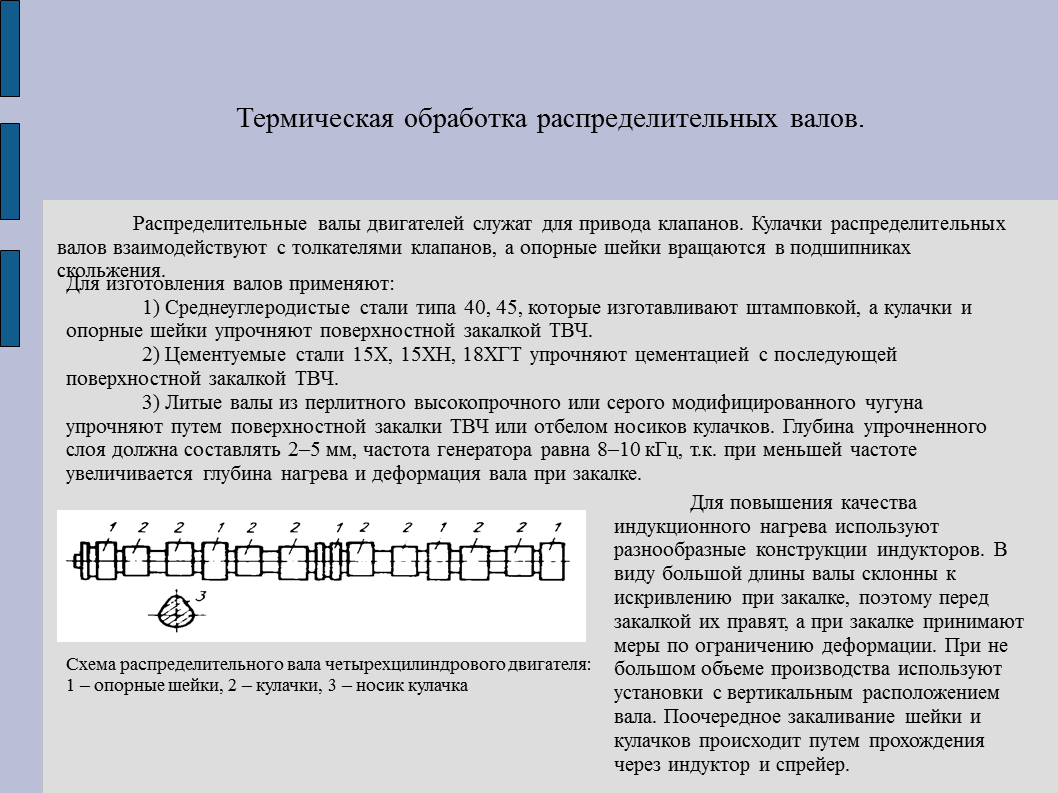
Распределительные валы двигателей служат для привода клапанов. Кулачки распределительных валов взаимодействуют с толкателями клапанов, а опорные шейки вращаются в подшипниках скольжения.
Для изготовления валов применяют:
1) Среднеуглеродистые стали типа 40, 45, которые изготавливают штамповкой, а кулачки и опорные шейки упрочняют поверхностной закалкой ТВЧ.
2) Цементуемые стали 15Х, 15ХН, 18ХГТ упрочняют цементацией с последующей поверхностной закалкой ТВЧ.
3) Литые валы из перлитного высокопрочного или серого модифицированного чугуна упрочняют путем поверхностной закалки ТВЧ или отбелом носиков кулачков. Глубина упрочненного слоя должна составлять 2–5 мм, частота генератора равна 8–10 кГц, т.к. при меньшей частоте увеличивается глубина нагрева и деформация вала при закалке.
Для повышения качества индукционного нагрева используют разнообразные конструкции индукторов. В виду большой длины валы склонны к искривлению при закалке, поэтому перед закалкой их правят, а при закалке принимают меры по ограничению деформации. При не большом объеме производства используют установки с вертикальным расположением вала. Поочередное закаливание шейки и кулачков происходит путем прохождения через индуктор и спрейер.


Содержание
- Особенности технологии термической обработки отливок
- Очистка заготовок от окалины
- Термическая обработка коленчатых валов
- Коленчатые валы из чугуна
- Термическая обработка распределительных валов.
Последние добавления
- Методологические основы менеджмента цель, задачи, принципы, методы, функции
- Автотранспорт
- Память и ее развитие
- Ацтеки
- Виртуальная экскурсия по Забайкальскому краю
- Архитектура
- Аэропорты